
在超精密设备的制造中,许多人将机器的核心精度归功于材料稳定性和加工精度,却忽略了“表面匹配精度”对整体性能的决定性影响。精密花岗岩部件是高端半导体、激光检测和计量设备的核心标杆。除了材料本身具有的低变形和强减振等优势外,它们还高度依赖于精细的表面处理工艺。卓越的表面处理技术能够彻底解决精密装配中常见的隐患,例如虚接触、边缘翘曲、应力夹持点和不均匀配合间隙等,从而实现花岗岩部件与整机结构的高匹配度。
普通石材加工仅以满足尺寸公差和获得光亮表面为目标,无法满足超精密装配的逻辑。花岗岩经传统研磨后的表面肉眼可能看起来平整,但实际上在微观层面上存在大量无序的研磨痕迹、微小的波纹和边缘应力集中区。这些缺陷在一般机械装配中不易察觉。然而,对于纳米级精密设备而言,微小的配合间隙会直接导致夹紧力偏移、机器运行过程中的微抖动、长期使用后的基准漂移以及重复定位精度的下降。这就解释了为什么许多低成本的花岗岩配件虽然满足尺寸要求,但机加工精度却不稳定。
中兴机械精密加工有限公司(ZHHIMG)精细化表面处理技术的核心逻辑不再仅仅是“磨平表面”,而是要在整个配合面上实现全区域的机械平衡和几何匹配。我厂配备了恒温、恒湿、无尘的加工环境以及大型高精度磨床,建立了一套不同于行业标准的精密表面处理体系。我们不采用高速批量磨削,而是采用低速、均匀、重复的精细修整工艺,消除磨削方向的差异。这确保了零件前后表面、四边配合边缘和安装参考面的微观平面度一致,从根本上消除了局部虚接触和局部硬接触等装配缺陷。
针对花岗岩装配中常见的痛点,例如边缘坍塌、边缘应力集中和孔周围变形,我们采用独特的局部轮廓加工工艺。石材切割和粗加工后,边缘容易产生隐蔽的微裂纹和累积应力。未经精细处理,应力会在装配和夹紧后逐渐释放,导致配合面发生微变形。高精度表面精加工、应力消除找平以及平滑的转角过渡处理,使每个安装点、配合区域和连接端面都处于稳定均匀的力学状态,确保装配过程中受力均匀、配合紧密、零残余应力,实现全面积表面接触。对于传统加工的石材,装配后的实际有效配合面积不足70%,残留的缝隙容易造成振动传递、灰尘积聚和热变形。而经过精细处理的花岗岩基准件,有效配合面积显著提高。装配后的机器结构更加紧凑,刚度均匀,高速运转时不会产生共振和漂移,从而提供稳定的定位和检测数据。 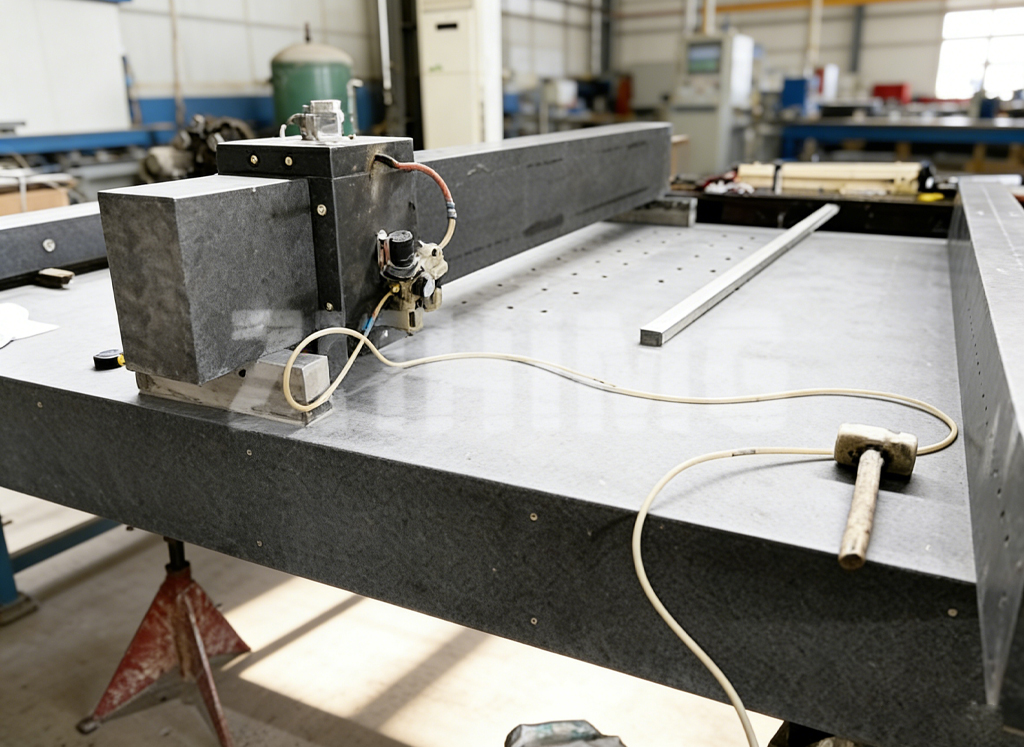
这项技术的优势在加工超长超宽花岗岩机床床身和龙门横梁时尤为突出。大尺寸石材容易出现加工纹理不均匀、跨度变形以及两端配合不严等问题。ZHHIMG 利用其大吨位、大尺寸精密磨削能力,结合手工纳米级精加工,对大跨度零件进行区域调平及全范围校准,确保超长工件的配合性能一致,避免了大型零件常见的“中间空心、两端紧贴”的行业通病。
从终端用户的角度来看,优质的表面处理不仅能提高装配质量和配合精度,还能直接降低设备调试难度、校准频率和维护成本。花岗岩结构具有均匀配合和稳定的应力,能够长期保持机器原有的精度,满足半导体洁净室、高频激光加工和精密计量检测等场景下严苛的长期运行要求。
综上所述,精密花岗岩零件的装配精度上限取决于精细的表面处理工艺。原材料决定了稳定性,而表面处理则决定了装配兼容性和机器的长期整体精度。凭借差异化的精密表面处理体系,中兴重工(ZHHIMG)解决了普通石材各种隐蔽的装配缺陷,为全球装配标准更高的超精密设备提供了更可靠的花岗岩基准解决方案。
发布时间:2026年9月14日