
- 可控的低冲击材料去除方法可避免产生隐蔽的微缺陷。
与蛮力钻孔法不同,ZHHIMG采用分层、低冲击的材料去除方式进行花岗岩孔加工。工艺参数根据坯料的纹理、孔深和孔径尺寸进行调整,有效抑制了肉眼不可见的边缘剥落和亚表面微裂纹。即使对于密集阵列孔、阶梯孔和不规则异形腔,也能很好地保持周围参考面的完整性,防止潜在裂纹扩展导致的后续精度漂移。
- 在恒温工作条件下,孔阵列的位置公差可达微米级。
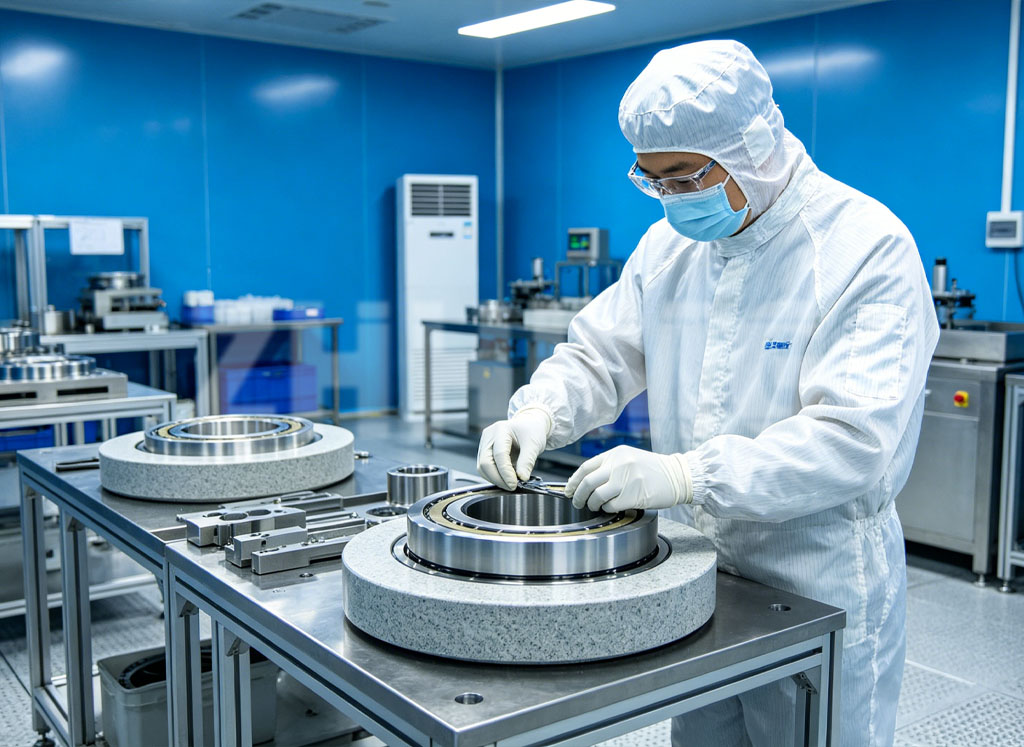
所有高档异形花岗岩部件的开孔作业均在隔振恒温恒湿车间内完成。减震地基和防震沟槽消除了定位和加工过程中外部微振动的干扰。结合高精度现场计量,孔的位置、垂直度和孔径尺寸均锁定在微米级公差范围内。这保证了批量生产的异形零件之间的互换性,这对客户的自动化装配流程至关重要。
- 针对孔内壁和孔口的工艺匹配后处理
在安装螺纹嵌件、定位销和气浮结构的流体通道时,孔的表面光洁度至关重要。孔成形后,需对孔内壁和孔口拐角处进行精细加工,彻底清除毛刺和微凸起。这种处理方法可降低局部应力集中,同时改善花岗岩基体与金属嵌件之间的配合情况,从而降低长期动态载荷作用下松动的风险。
- 成熟的大规模生产流程缩短了复杂工件的交付周期。
依托济南两大生产基地和完整的生产线,中海重工机械制造有限公司(ZHHIMG)将重型毛坯加工、微米级开孔和最终精密磨削整合为一个闭环工作流程。异形花岗岩零件,尤其是多孔布局零件,不再局限于小批量试订单。公司实现了异形花岗岩机械零件的稳定批量生产,满足了各种定制需求,例如偏置孔、深孔、成组排列的安装孔和异形避障腔等。
- 每批次产品均进行可追溯至国家计量标准的全品检验
每件异形花岗岩成品的孔洞特征均经过严格的抽样和全面检验。经官方计量机构校准的检测仪器对孔径、孔间距、垂直度和孔口质量进行验证。每批货物均附有完整的检验记录。凭借多项国际认证和全球知识产权布局,中兴机械技术团队参考DIN、ASME、JIS等国际标准,针对不同的应用场景优化开孔方案。
发布时间:2026年8月11日