
精密花岗岩部件经研磨后,仅靠直接组装无法稳定地保持高精度。许多项目中,整机组装阶段出现的基准偏移和平整度损伤,往往并非石材本身质量不足,而是组装操作不当所致。与钢和铸铁不同,花岗岩具有高脆性,对局部集中载荷极其敏感。其基准工作面精度可达纳米级;任何不当的夹紧、受力不均或清洁不彻底都可能导致精度不可逆转的损失。
预组装准备是许多工程师容易忽略的第一步。开箱后不应立即开始组装工作。花岗岩部件必须在组装车间内静置一段时间,使其温度与环境温度完全一致。如果石材与周围环境存在温差,组装后缓慢的热胀冷缩会在整机内部产生隐患。此外,还需要进行全面的清洁。切勿使用普通棉线或硬刮刀擦拭基准面。装配面上的碎屑和金属粉尘残留物在紧固后会被压入地面,留下永久性划痕并损坏基准面。中兴重工在交付产品时会提供专用清洁耗材和操作指南,以避免此类早期风险。
定位和夹紧方案是花岗岩组装的核心控制点。切勿使用刚性夹具直接紧紧夹持石材侧边或基准工作面。花岗岩具有优异的抗压性能,但抗剪切和抗冲击性能较弱。单点重压容易引发肉眼不可见的微裂纹,这些微裂纹会随时间逐渐扩展,最终导致基准变形。成熟的行业实践采用软接触支撑,并使用均匀分布的多点支撑结构来分散载荷,使花岗岩保持自由松弛状态,避免引入额外的组装应力。所有支撑点的位置都需要预先计算,以避免出现悬垂部分,并防止自重引起的弯曲变形。
紧固也需要循序渐进。当花岗岩构件与金属底座、导轨和气浮轴承组件连接时,螺栓不能一次性拧紧至最大扭矩。应采用对角线分步拧紧的方式,逐步施加扭矩,同时持续监测平整度的变化。金属和花岗岩的热膨胀特性不同。设计阶段需要预留补偿结构,以防止两种材料在温度变化下相互拉扯,从而避免对花岗岩施加持续的附加应力。组装过程中,严禁强行撬动或推压花岗岩基准部件来对准安装孔,因为这种粗暴的对准方式会将残余应力锁定在石材内部。
装配过程中的环境保护至关重要。即使在恒温计量室外,装配区域也应保持无尘,以避免研磨碎屑和金属屑落到基准面上。搬运和吊装过程中必须使用带有预设吊点的柔性吊索;钢丝绳不得直接接触石材表面,以防止崩裂和边缘损坏。对于需要装配气浮模块和光学元件的花岗岩平台,人员应避免直接踩踏基准工作面。如果工作条件下必须进行作业,则必须铺设专用防护垫,以分散体重并防止局部过载。 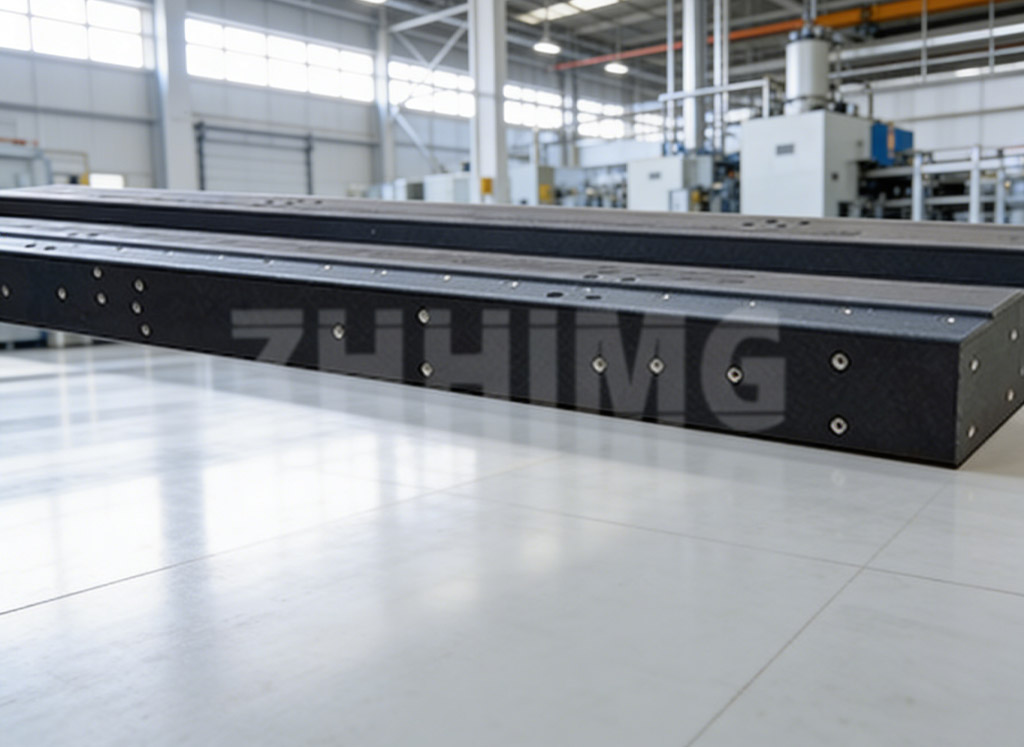
装配完成并不意味着可以立即投入使用。必须预留静置和复检阶段。所有连接件完全紧固后,组件需静置一段时间,以释放装配过程中产生的临时应力,然后使用高精度仪器重新测量平面度和直线度。如果检测到精度偏差,无法通过强行拧紧螺栓进行校正。必须拆卸组件,检查支撑和配合情况,并重新调整装配方案。许多客户急于将设备投入使用,而忽略了静置和复检阶段。基准变形只有在整机调试时才会被发现,导致极高的返工成本。
简而言之,精密花岗岩部件组装的核心原则是最大限度地减少外部作用力干扰,避免引入额外应力。花岗岩只有在不受不合理外部作用力和硬物表面损伤的情况下,才能展现出卓越的尺寸稳定性。从恒温静置和柔性支撑,到分步紧固和竣工后的复检,每一个组装细节都旨在保护石材固有的高精度标准。凭借众多项目的丰富经验,中兴机械在产品交付前会根据客户提供的设备图纸提供组装建议,帮助客户在组装过程中保持精度,并确保整机长期稳定运行。
发布时间:2026年9月14日