
精密花岗岩基座是计量和制造的基本参考平面。经过多年的使用,即使是最坚固的花岗岩表面也会因工具掉落、磨屑或局部磨损而受损。当平整度下降到无法接受的程度时,更换整个基座的成本往往过高。专业的基座翻新可以将部件恢复到其原始几何规格,从而延长其使用寿命并保持测量精度。
修复过程始于全面的评估。技术人员必须绘制表面形貌图,以识别高点、局部凹陷和边缘损伤。激光干涉测量和电子水平仪系统能够提供量化偏差所需的分辨率。这些数据为确定达到目标平整度所需去除的材料量奠定了基础。充分了解损伤程度可避免不必要的材料去除或修复不足。
表面处理需要细致的清洁。嵌入石材中的污染物——切削液、金属颗粒和车间粉尘——会干扰研磨过程,影响最终的表面效果。可能需要使用工业溶剂和超声波清洗来去除深层嵌入的颗粒物。任何残留的污染物在表面翻新过程中都会像不受控制的磨料一样,造成不可预测的磨损。表面变化花岗岩必须完全干燥后才能开始修复,因为水分会影响研磨剂的粘度和测量精度。
材料去除遵循一套系统化的步骤。粗磨料用于处理较深的划痕和明显的平面度误差。技师会使用粒度逐渐细化的磨料进行研磨,每个阶段都会去除前一阶段留下的划痕。研磨过程需要持续的压力和可控的运动模式,以确保整个表面均匀去除材料。边缘处理需要特别注意,因为花岗岩的边缘最容易崩裂。平滑的边缘过渡可以防止应力集中,从而避免在使用过程中产生裂纹。
表面修复过程中的环境控制至关重要,不容妥协。温度波动会导致花岗岩热胀冷缩,从而引入测量误差,影响修复效果。因此,修复车间必须保持稳定的温度,并将工件表面的温度梯度降至最低。隔绝外部振动源可以防止精加工阶段出现表面波纹。专业的修复车间会在环境基础设施方面投入巨资,例如建造厚重的混凝土基础、隔离沟槽和气候控制系统,以创造适合纳米级精度作业的环境。
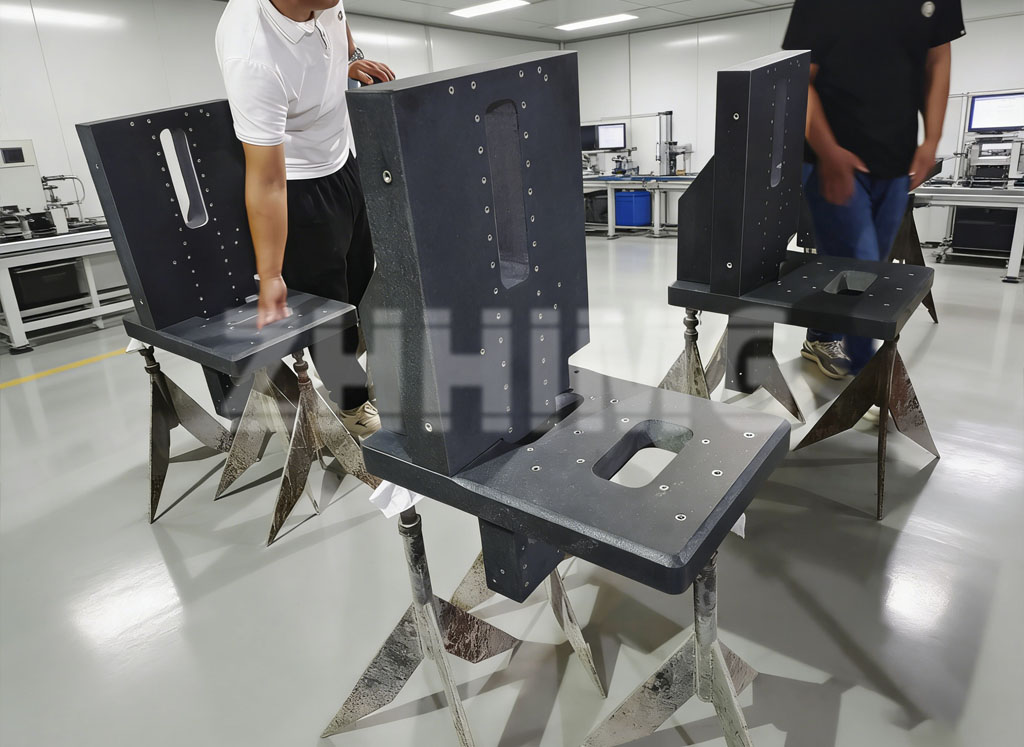
最后精加工阶段决定了表面的功能性能。精细研磨剂可获得预期应用所需的表面光洁度。气浮轴承表面比静态基准板需要更光滑的表面。研磨膏、工具和工艺必须符合具体的最终用途要求。仓促完成此阶段或使用不合适的研磨剂会产生微划痕,从而影响测量重复性。
翻新后的验证工作可确认修复效果。全面的平整度测绘证实表面符合其原有的等级标准。局部变化测量确保翻新过程中未引入新的误差。文档必须包含翻新前后的数据,从而建立可追溯的改进证据。该记录有助于质量管理体系的建立,并为未来的维护决策提供基准。
局部损伤的修复与全面翻新所需的技术有所不同。缺损和凹痕有时可以通过局部研磨来处理,在恢复受损区域功能性平整度的同时,尽可能减少材料去除。环氧树脂基填料可以稳定严重的损伤,但这些修复通常无法达到原材料的硬度或热性能。局部修复还是全面翻新取决于损伤程度、位置和应用要求。
预防措施可以延长修复间隔。正确搬运工件可避免冲击损伤。定期清洁可防止碎屑堆积造成的磨损。不使用时,保护罩可保护表面。工作区域轮换使用可使磨损均匀分布在表面。这些措施,结合定期检查,可最大限度地延长两次修复之间的间隔时间。
选择修复服务商需要仔细评估。该机构必须具备环境控制能力、计量能力以及精密花岗岩修复方面的丰富经验。获得国际标准认证和使用可追溯的测量设备表明其运营成熟度较高。了解半导体、航空航天或计量应用特定需求的供应商能够提供更可靠的修复效果。来自类似应用的案例可以作为其能力的实际证明。
修复后的花岗岩基座,如果施工得当,其性能与全新部件完全相同。这种材料固有的稳定性意味着翻新不会造成长期的偏移或尺寸变化。维护和修复精密花岗岩资产的机构既能保护其投资,又能确保测量结果的可靠性。如果修复过程操作正确,基座即可恢复到原始规格,而无需承担更换的成本和时间。
精密花岗岩代表着一笔巨大的资本投资。了解修复过程有助于就维护、维修和更换做出明智的决策。精湛的工艺、受控的环境以及计量验证的结合,确保修复后的部件能够继续满足现代制造和计量领域严苛的精度要求。
发布时间:2026年8月12日