
一个问题,多个正确答案
每台超精密机器都始于同一个决定:其结构应该由什么材料制成?设备研发和采购团队正在寻找……花岗岩与铸铁机器底座比较或矿物铸造与花岗岩权衡取舍实际上是在问一个问题——在我的预算范围内,在我的使用环境下,哪种材料能最好地保护我的误差预算?
没有绝对的赢家。只有材料、几何形状和应用方面的匹配度高低之分。本指南对比了四种主流基材——以及用于梁的碳纤维复合材料——并为您提供了一个可直接应用于下一台机器的选择框架。
竞争者
- 精密花岗岩— 经加工的天然石材,是计量级稳定性的参考材料。
- 铸铁/焊接钢— 工业默认选项:经济实惠、可设计、可随处制造。
- 工程陶瓷(碳化硅、氧化铝、氮化硅)——尺寸紧凑,刚度极高,耐磨寿命极长。
- 矿物铸造(环氧树脂花岗岩)— 具有出色阻尼性能和设计自由度的铸造聚合物复合材料。
- 碳纤维梁— 其中,运动的质量(而不是静止的质量)主导了误差预算。
逐个材料分析:你的收获,你的接受
精密花岗岩
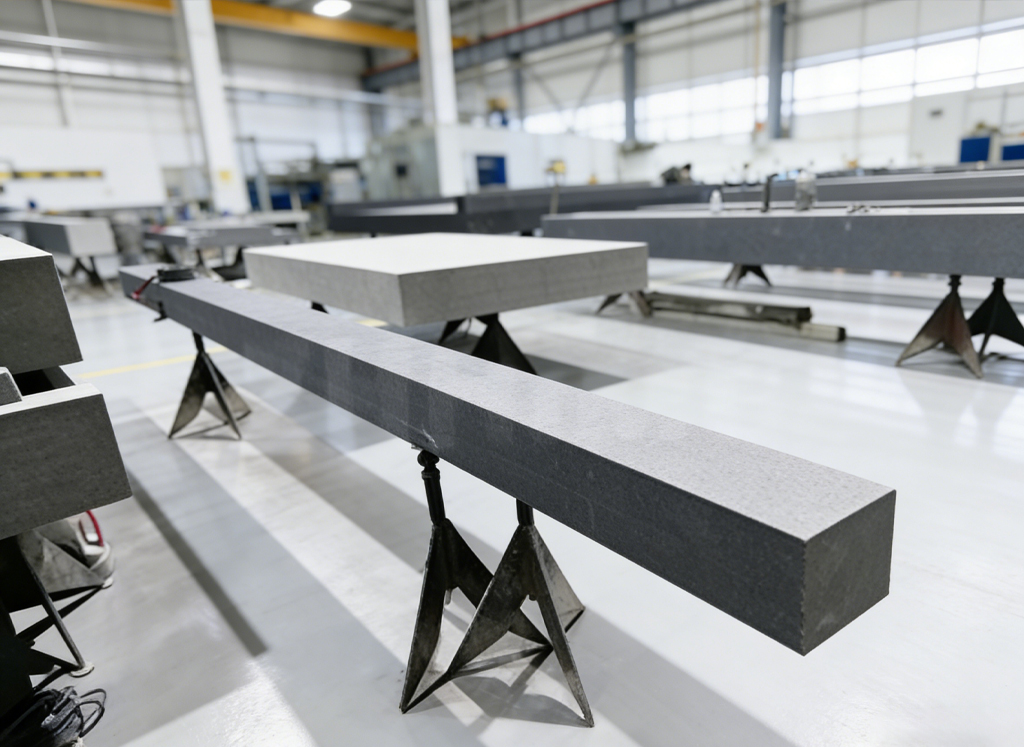
优势:卓越的长期尺寸稳定性(无铸造应力历史需要消除)、低热膨胀系数(5–8 µm/m·°C)、高阻尼、天然防锈且无磁性,可在数米范围内研磨至微米级平整度。ZHHIMG®“济南青”黑色花岗岩密度 ρ ≈ 3100 kg/m³,颗粒细密均匀。
权衡取舍:易碎——边缘和薄弱部位需要精心设计;质量大;大型零件加工周期长;交付后不能进行焊接修改。
最适合:三坐标测量机、计量框架、半导体平台底座、气浮导轨——任何需要参考几何形状多年而无需重新校准的地方。
铸铁和钢
优势:性价比最高,成熟的全球供应链,交货周期短,可在任何地方焊接和加工,通过铸造和制造实现无限的设计自由。
权衡取舍:热膨胀系数约为花岗岩的两倍;铸造应力必须通过时效处理、热处理或精密冲压来消除;涂层和腐蚀管理会增加使用寿命成本。
最适合:具有中等精度目标的机器框架、大批量设备、具有复杂集成功能的结构。
工程陶瓷
优势:最高的比刚度(SiC 弹性模量 350–420 GPa),最低的热膨胀系数(SiC ≈ 4–5 µm/m·°C),极长的耐磨寿命,耐腐蚀和耐等离子体腐蚀,电绝缘(或 SiC 卡盘的可控导电性)。
权衡取舍:易碎、昂贵、尺寸受烧结和金刚石研磨能力限制;最适合用于特定部件,而不是米级整体结构。
最适合:晶圆处理和腔室组件、高循环磨损部件、绝缘精密定位元件——请参阅我们的精密陶瓷元件.
矿物铸造(环氧花岗岩)
优势:阻尼比为 6-10 倍的铸铁,复杂整体框架的近净形铸造,批量快速复制,热膨胀系数接近钢,因此金属嵌件表现可预测,天然无腐蚀。
权衡取舍:最低弹性模量(≈ 35–45 GPa)—截面必须足够大;长期蠕变行为需要设计考虑;表面硬度有限,因此耐磨面需要镶嵌物。
最适合:中等精度系列机床、对振动要求严格的医疗和实验室自动化机架、需要快速更换型号的多品种设备。
碳纤维梁(混合设计)
结构在哪里移动— 三坐标测量机桥架梁、立轴、龙门架——质量是最大的敌人。碳纤维梁可显著降低运动部件的质量,同时沿纤维轴向的热膨胀系数接近于零。它们几乎总是以混合元件的形式使用:碳纤维梁、花岗岩底座、金属接口。ZHHIMG® 加工并验证碳纤维梁精度与我们的石材和陶瓷作品一起进行组装。
数字并排
| 财产 | 花岗岩 | 铸铁 | 陶瓷(碳化硅) | 矿物铸造 |
|---|---|---|---|---|
| 热膨胀系数(µm/m·°C) | 5–8 | ≈ 11–12 | 4-5 | ≈ 10–16(视年级而定) |
| 弹性模量(GPa) | 50–90 | 100–140 | 350–420 | 35–45 |
| 减震 | 高的 | 基线 | 低至中等 | 6–10×铸铁 |
| 长期稳定性 | 出色的 | (缓解压力后)效果很好 | 出色的 | 好(偷窥狂) |
| 相对成本 | 中等的 | 低的 | 高的 | 低至中等(系列) |
| 交货时间 | 周(大) | 短的 | 长的 | 短(一旦完成加工) |
| 设计自由 | 铣削 + 刀片 | 铸造/焊接 | 仅研磨 | 近网抛投 |
| 典型角色 | 参考基准、导轨 | 总体框架 | 耐磨/绝缘部件 | 阻尼系列框架 |
数值仅供参考;请以您所用牌号和供应商的最新数据表为准。
五题筛选框架
- 什么因素会对您的误差预算产生重大影响?热漂移→花岗岩或陶瓷。振动→矿物铸造或花岗岩。运动质量→碳纤维复合材料。磨损→陶瓷嵌件。
- 这个建筑物的尺寸有多大?米级整体稳定性→花岗岩。紧凑高承载能力→陶瓷。复杂薄壁框架→矿物铸造或金属。
- 什么环境?洁净室或真空环境 → 花岗岩和陶瓷(无涂层,无气体释放)。潮湿或腐蚀性环境 → 花岗岩、陶瓷、矿物铸造于裸铸铁之上。
- 多少体积?单件或小批量生产→花岗岩(无需模具)。大批量生产→矿物铸造(模具摊销快)或铸铁。
- 各个部件将如何连接?尽早制定基准责任:花岗岩金属嵌件、热缩陶瓷座、粘合碳界面——每一种都有必须制定的规则,而不是即兴发挥的规则。
每种材料都必须回答的痛点
无论你选择哪种方案,你的基地都必须控制超精密设备的五大故障驱动因素:振动(阻尼和隔离)热变形(膨胀系数和梯度行为),精度漂移(应力松弛和腐蚀)不稳定的组装数据(共面研磨参考件和工程嵌件),以及清洁(颗粒和气体释放中性表面)。实际上,大多数成功的设计都是杂交种:花岗岩基准底座、陶瓷耐磨绝缘点、矿物铸造或金属支撑框架,以及质量移动处的碳纤维。
这些决定将在哪里产生影响
半导体设备、CMM 制造、激光系统、AOI 和工业 CT、精密 XY 工作台以及锂电池和电子产品检测都属于这个框架——只是它们在稳定性-刚度-成本-数量权衡面上的位置有所不同。
为什么 ZHHIMG® 是一家难得的供应商
供应商通常会力推他们生产的材料。而 ZHHIMG® 同时加工花岗岩、陶瓷、金属和混合碳纤维组件——因此,我们的建议首先考虑的是您的误差预算,而不是我们的产品线:
- 多材料处理能力:精密花岗岩(ρ ≈ 3100 kg/m³ 黑色花岗岩)、工程陶瓷、金属集成和碳纤维混合组件,尽在一个屋檐下。
- 恒温恒湿、防尘车间用于研磨、精磨和整体装配。
- 大幅面加工和整套装配:从陶瓷嵌件到带有气浮面的米级花岗岩底座。
- 完整的内部计量:经过校准、可追溯的仪器;每件交付物均有书面检验报告。
- 多标准体验:DIN 876、ASME B89.3.7、GB/T 20428、JIS — 加上 ISO 9001 / ISO 14001 / ISO 45001 认证管理。
您可以验证的凭证
- ISO 9001 / ISO 14001 / ISO 45001 认证;组件的 CE 文件。
- 国际注册的精密花岗岩及相关产品商标和专利。
- 与高校和省级计量院合作进行校准和验证。
- 在欧洲、北美和亚洲,我们拥有半导体、计量、激光和检测设备领域的长期客户。
发送图纸以获取报价
不确定哪种材料符合您的误差范围?请将图纸发送给我们——我们会根据我们所有的材料进行评估,而不仅仅是一种。三种入门方式:
- 请发送图纸以获取报价:请分享您的 STEP 或 PDF 文件,其中包含精度目标和环境说明——我们将在几个工作日内回复您多材料可制造性审查和报价。
- 索取技术数据表:索取花岗岩、陶瓷和矿物铸造材料的数据和公差能力表。
- 预约视频审核:远程实时参观我们的恒温车间和计量实验室。
从我们开始花岗岩机床解决方案,浏览所有精密花岗岩组件或查看我们的完整内容。超高精度花岗岩解决方案.
发布时间:2026年9月28日